Solutions de pasteurisation industrielle

Solutions de pasteurisation industrielle

Solutions de pasteurisation pour l'industrie pharmaceutique, biotechnologique et agroalimentaire

Actini Group conçoit et fabrique des systèmes de pasteurisation industrielle destinés au traitement thermique des produits liquides et semi-visqueux. Nos équipements assurent la réduction de la charge microbiologique tout en préservant les qualités organoleptiques, nutritionnelles et fonctionnelles des produits traités.

Disponibles pour les petites productions comme pour les lignes industrielles à haut débit, nos pasteurisateurs répondent aux exigences de sécurité sanitaire, de performance énergétique et de reproductibilité des procédés. Ils s'intègrent facilement dans les environnements pharmaceutiques, biotechnologiques, cosmétiques et agroalimentaires les plus exigeants.

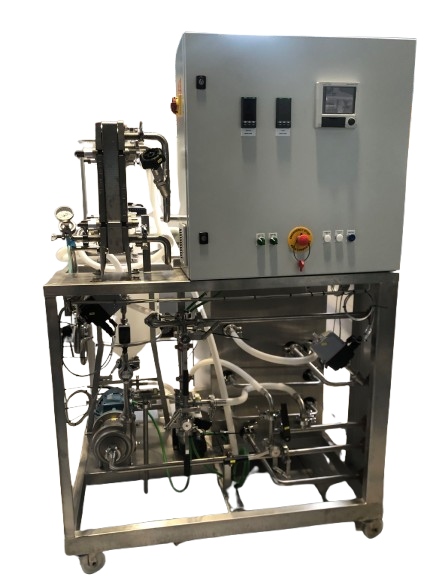
Pasteurisateur Actini Group

Qu’est-ce que la pasteurisation ?

La pasteurisation est un procédé de traitement thermique consistant à chauffer un produit à une température définie pendant un temps déterminé avant de le refroidir rapidement.

Son objectif est de détruire ou réduire significativement les micro-organismes indésirables susceptibles d’altérer le produit ou de présenter un risque sanitaire. Contrairement à la stérilisation, la pasteurisation utilise des températures plus modérées afin de préserver au maximum le goût, la texture, la couleur et les propriétés nutritionnelles du produit traité.

Aujourd’hui, la pasteurisation est utilisée dans de nombreux secteurs industriels :

  • industrie laitière ;
  • boissons et jus de fruits ;
  • produits végétaux ;
  • sauces et préparations alimentaires ;
  • biotechnologies ;
  • produits pharmaceutiques liquides ;
  • ingrédients sensibles à la chaleur.

Quels sont les principaux types de pasteurisation ?

Selon le produit traité et les objectifs de conservation, différentes méthodes peuvent être utilisées.

  • Pasteurisation basse température
    Le produit est chauffé à une température modérée pendant une durée relativement longue afin de limiter les altérations du produit.
  • Pasteurisation HTST (High Temperature Short Time)
    Cette méthode utilise une température plus élevée pendant un temps très court afin d’obtenir une réduction microbiologique efficace tout en préservant les caractéristiques du produit.
  • Pasteurisation continue
    Le produit circule en permanence dans l’installation et subit automatiquement les phases de chauffage, maintien et refroidissement.
  • Pasteurisation batch
    Le traitement est réalisé par lots successifs, généralement pour les faibles volumes ou certaines productions spécifiques.

Pourquoi la pasteurisation est-elle essentielle dans l’industrie ?

La maîtrise du risque microbiologique constitue un enjeu majeur dans de nombreux procédés de fabrication. Une contamination peut entraîner des pertes de production, des rappels de produits, des non-conformités réglementaires ou une réduction de la durée de conservation.

La pasteurisation permet de sécuriser les procédés de fabrication en réduisant la charge microbiologique présente dans les matières premières ou les produits finis. Elle contribue également à améliorer la stabilité des produits tout en maintenant leurs caractéristiques organoleptiques et nutritionnelles.

Grâce aux technologies modernes de traitement thermique, il est aujourd’hui possible d’optimiser précisément les paramètres de température et de temps afin d’obtenir le meilleur compromis entre sécurité microbiologique et qualité produit.

Pourquoi pasteuriser un produit ?

La pasteurisation répond à plusieurs objectifs industriels majeurs :

Sécurité microbiologique

Réduction des bactéries, levures et moisissures pouvant compromettre la sécurité du produit.

Allongement de la durée de conservation

Réduction de la charge microbienne responsable de l’altération des produits.

Préservation de la qualité

Maintien des propriétés gustatives, nutritionnelles et fonctionnelles.

Standardisation de la production

Obtention d’un traitement thermique homogène, reproductible et traçable.

Réduction des pertes

Limitation des rebuts liés aux contaminations microbiologiques.

Ces avantages expliquent pourquoi la pasteurisation constitue aujourd’hui l’une des technologies les plus utilisées dans les procédés de transformation des produits liquides.

Quels produits peuvent être pasteurisés ?

La pasteurisation est utilisée pour traiter une grande variété de produits liquides ou semi-visqueux sensibles à la chaleur.

Selon les secteurs d’activité, les produits concernés peuvent inclure :

Produits alimentaires

  • lait et produits laitiers ;
  • boissons végétales ;
  • jus de fruits ;
  • nectars ;
  • sirops ;
  • sauces ;
  • coulis ;
  • purées de fruits et légumes.

Produits pharmaceutiques

  • solutions liquides ;
  • ingrédients pharmaceutiques intermédiaires ;
  • préparations nécessitant une réduction de la charge microbiologique avant conditionnement.

Produits biotechnologiques

  • milieux de culture ;
  • ingrédients de fermentation ;
  • solutions utilisées dans les procédés de bioproduction.

Chaque produit présente des contraintes spécifiques de viscosité, de température, de sensibilité thermique et de débit qui influencent le choix du procédé de pasteurisation.

Comment fonctionne un système de pasteurisation ?

Le principe repose sur trois étapes principales :

1. Chauffage

Le produit est porté à la température de pasteurisation définie.

2. Maintien

Le produit est maintenu à cette température pendant une durée déterminée afin d’assurer l’efficacité du traitement thermique.

3. Refroidissement

Le produit est refroidi rapidement afin de préserver ses caractéristiques et limiter les risques de recontamination.

Selon les applications, le système peut intégrer :

  • échangeurs tubulaires ;
  • échangeurs à plaques ;
  • section de chambrage ;
  • récupération d’énergie ;
  • systèmes de supervision et d’automatisation.
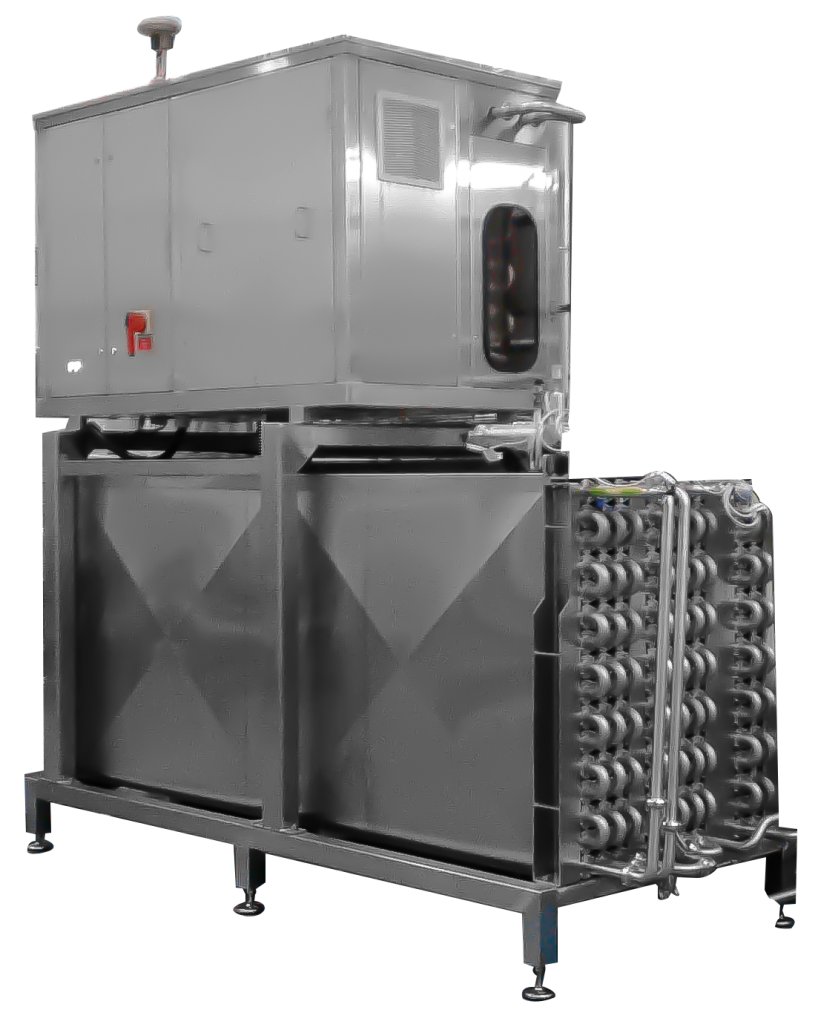
pasteurisateur Actini Group

Les avantages de la pasteurisation

La pasteurisation est aujourd’hui l’un des procédés de conservation les plus utilisés dans l’industrie grâce à ses nombreux bénéfices :

  • amélioration de la sécurité microbiologique ;
  • prolongation de la durée de conservation ;
  • réduction des pertes produits ;
  • préservation des qualités organoleptiques ;
  • maîtrise des procédés industriels ;
  • traitement reproductible et traçable ;
  • réduction des risques de contamination.

Quels paramètres influencent une pasteurisation ?

L’efficacité d’une pasteurisation dépend de plusieurs paramètres :

  • la température de traitement ;
  • le temps de maintien ;
  • la nature du produit ;
  • sa viscosité ;
  • sa charge microbiologique initiale ;
  • le débit de production ;
  • les conditions de refroidissement.

Chaque produit nécessite donc un barème thermique spécifique afin d’assurer l’équilibre entre sécurité microbiologique et qualité finale.

Pasteurisation ou stérilisation : quelle différence ?

Bien que souvent confondues, la pasteurisation et la stérilisation poursuivent des objectifs différents.

Critère

Pasteurisation

Stérilisation

Objectif Réduction de la charge microbienne Élimination totale des micro-organismes
Température Généralement 60 à 95°C Généralement supérieure à 100°C
Impact produit Faible Plus important
Conservation Réfrigération souvent nécessaire Conservation longue durée
Applications Produits sensibles Produits nécessitant une stérilité complète

Pour les produits thermosensibles nécessitant une préservation maximale de leurs caractéristiques, la pasteurisation constitue souvent la solution privilégiée.

Les solutions de pasteurisation Actini Group

Pasteurisateur industriel

Conçu pour les lignes de production industrielles, ce pasteurisateur assure :

  • pasteurisation continue automatisée ;
  • contrôle thermique haute précision ;
  • traitement des produits sensibles ;
  • intégration dans les lignes existantes ;
  • option de chauffage électrique Actijoule®.

Capacité : 250 à 20 000 L/h.

Pasteurisateur pour petites productions

Le système Éco-Pasto® a été développé pour les producteurs artisanaux, laboratoires et petites unités de production.

Il permet :

  • une pasteurisation continue compacte ;
  • une exploitation simplifiée ;
  • une faible empreinte au sol ;
  • une consommation énergétique optimisée.

Capacité : 250 à 500 L/h.

Pourquoi choisir une pasteurisation continue ?

La pasteurisation continue permet d’assurer un traitement homogène et reproductible tout en limitant les temps d’arrêt de production.

Elle offre plusieurs avantages :

  • traitement en flux continu ;
  • automatisation avancée ;
  • maîtrise précise des températures ;
  • optimisation énergétique ;
  • adaptation aux productions industrielles ;
  • traçabilité des paramètres de procédé.

Pourquoi choisir Actini Group ?

70 ans d’expertise en traitement thermique

Actini Group développe depuis plus de 70 ans des solutions de traitement thermique destinées aux industries les plus exigeantes.

Expertise process complète

Nos équipes accompagnent les industriels de l’étude du procédé jusqu’à la mise en service de l’installation.

Technologies innovantes

Nos systèmes intègrent des solutions performantes de récupération d’énergie et de contrôle thermique avancé.

Solutions standard ou sur mesure

Chaque projet peut être adapté selon le produit, le débit, les contraintes énergétiques et les exigences réglementaires.

Applications industrielles

Les pasteurisateurs Actini sont utilisés pour :

  • produits laitiers ;
  • boissons végétales ;
  • jus et nectars ;
  • boissons fonctionnelles ;
  • sauces et coulis ;
  • purées ;
  • produits pharmaceutiques liquides ;
  • produits biotechnologiques ;
  • préparations thermosensibles.
Pasteurisateur Actini Group

Envie d’en savoir plus ?

Pour toute question, demande de devis ou projet à venir, notre équipe de professionnels qualifiés est à votre écoute. Elle se fera un plaisir de vous conseiller et de vous accompagner à chaque étape.
N’hésitez pas à nous contacter !

FAQ – Pasteurisation industrielle

Qu’est-ce que la pasteurisation ?

La pasteurisation est un traitement thermique qui réduit la charge microbiologique d’un produit afin d’améliorer sa sécurité sanitaire et sa durée de conservation.

À quoi sert un pasteurisateur industriel ?

Un pasteurisateur industriel chauffe puis refroidit un produit de manière contrôlée afin d’assurer une pasteurisation homogène et reproductible.

Quelle est la différence entre la pasteurisation et la stérilisation ?

La pasteurisation réduit les micro-organismes tandis que la stérilisation vise leur élimination complète grâce à des températures plus élevées.

Quels produits peuvent être pasteurisés ?

Les produits laitiers, jus de fruits, boissons végétales, sauces, sirops, préparations alimentaires, ainsi que certains produits pharmaceutiques et biotechnologiques.

Quelle température est utilisée pour la pasteurisation ?

Selon les produits, la température de pasteurisation se situe généralement entre 60°C et 95°C.

Combien de temps dure une pasteurisation ?

La durée varie de quelques secondes à plusieurs minutes selon le produit, le procédé utilisé et les objectifs microbiologiques.

La pasteurisation modifie-t-elle les propriétés du produit ?

La pasteurisation est conçue pour limiter l’impact sur le goût, la texture, la couleur et les qualités nutritionnelles du produit tout en assurant sa sécurité microbiologique.

Quels paramètres doivent être contrôlés pendant une pasteurisation ?

Les principaux paramètres sont la température, le temps de maintien, le débit, la pression et la température de refroidissement.

La pasteurisation est-elle adaptée aux produits thermosensibles ?

Oui. Grâce à des températures plus modérées que la stérilisation, la pasteurisation est particulièrement adaptée aux produits sensibles à la chaleur.
La pasteurisation détruit-elle tous les micro-organismes ?

Non. Elle réduit fortement la charge microbiologique mais ne garantit pas une stérilité totale.

Pourquoi refroidir rapidement après la pasteurisation ?

Le refroidissement rapide limite le développement microbien et contribue à préserver la qualité du produit.

Quels sont les avantages de la pasteurisation industrielle ?

Elle améliore la sécurité microbiologique, prolonge la durée de conservation, réduit les pertes de production et préserve les qualités du produit.

Quels secteurs utilisent la pasteurisation industrielle ?

La pasteurisation est utilisée dans les industries agroalimentaires, pharmaceutiques, biotechnologiques, cosmétiques et dans certains laboratoires.

Comment choisir un pasteurisateur industriel ?

Le choix dépend du produit à traiter, du débit souhaité, du niveau d’automatisation et des contraintes du procédé.

Quelle est la différence entre un pasteurisateur à plaques et un pasteurisateur tubulaire ?

Les échangeurs à plaques sont adaptés aux produits peu visqueux, tandis que les échangeurs tubulaires conviennent mieux aux produits visqueux ou contenant des particules.

Quelle est la différence entre une pasteurisation HTST et une pasteurisation longue ?

La pasteurisation HTST (High Temperature Short Time) utilise une température plus élevée sur une durée courte, tandis que la pasteurisation longue utilise une température plus faible pendant une durée plus importante. Les deux méthodes visent à garantir la sécurité microbiologique du produit.

Afficher les filtres
Réinitialiser les filtres
2 sur 2